
📌 现场反馈:客户发来选金视频,反馈砂金回收率仅约 40%。
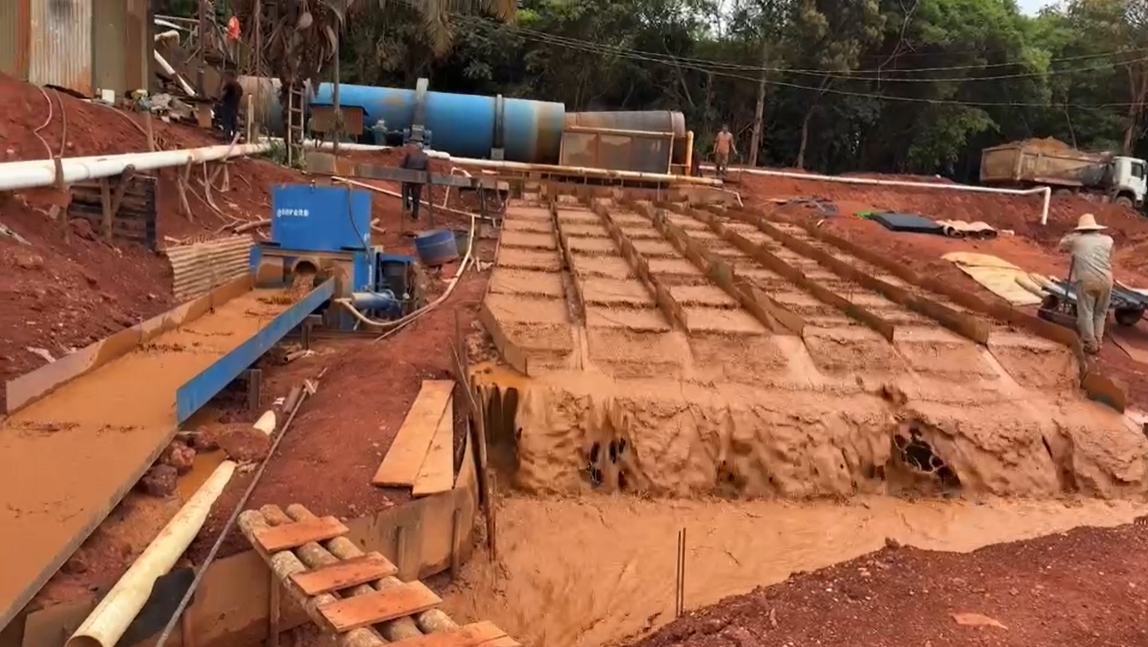
📷 附:客户现场高黏土砂金工作视频
工艺配置:洗矿筛分 + 平板溜槽 + 离心机。流程框架本身合理——粗金靠平板溜槽捕获、细金交离心机扫选,是一套完整的砂金生产线。但综合回收率偏低,我们结合矿浆流速、排尾水含泥情况,从头到尾拆解原因。
1️⃣ 前端洗矿解离不足(核心根源)——"泥包金"尾水泥浆含量高、黏土未充分打散,属典型泥包金。观察该款滚筒洗矿机,洗矿段内部无衬板:(1)洗矿段内部铰刀数量、角度设置是否合理?(2)筛分段采用喇叭口状且短,筛分效率有限。仅简单冲淋,擦洗搓散强度不足,黏土抱团裹住金粒,金未实现单体解离。
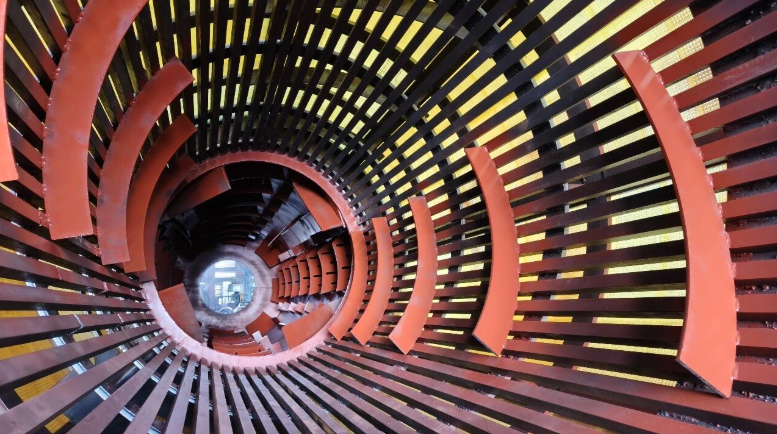
裹金泥团进入分选后,溜槽无法分层富集;离心机离心力只能分离已解离的单体金,打不开泥壳,金随泥团从尾矿排出。尾水长期浑浊、带大量黏性细泥,就是解离不充分最直接的信号。
2️⃣ 矿浆流速失配(平板溜槽短板)平板固定溜槽对流速极敏感,黏土矿容错空间很小:
流速偏大
流速偏小
3️⃣ 离心机被尾泥拖累(扫选能力打折)离心机本身怕高黏泥浆。严格来说离心机并不适合用于黏土过大的矿浆。
离心机是"捡细金漏"的,但前端跑掉的是裹在泥团里的金,它根本补不回来。
4️⃣ 其他叠加因素
给矿浓度不稳
金粒形态
参数未专项调试
优先级 | 措施 | 目标 |
①首要 | 强化前端擦洗解离(先看尾水是否浑浊、有泥团) | 打破泥包金,实现单体解离 |
②其次 | 稳定矿浆流速,避免平板溜槽淤槽跑金 | 恢复溜槽分层富集能力,控制收毯时间 |
③再优化 | 增加溢流脱泥分级,给离心机干净进料 | 释放离心机细金扫选能力 |
整套设备流程框架没问题,回收率卡在 40%,针对不同砂金类型,设备细节至关重要,然后就是设备配置方案,视频中是高黏黏土,那就不能照搬流程了。当然,影响回收率的因素还有很多,一篇短文难以全部讲透。如果您矿山还有其他难题,欢迎一起沟通。